-
- 重慶仁邦鋼材有限公司
-
13627669076
13627669076

產(chǎn)品描述
我們擁有專業(yè)化的服務(wù)團(tuán)隊(duì)和完善的銷售流程。我們承諾從客戶下單到客戶收到貨,整個(gè)過程讓客戶做到放心!專業(yè)的技術(shù)質(zhì)檢人員對客戶所訂購的產(chǎn)品進(jìn)行質(zhì)量檢驗(yàn),從生產(chǎn)到裝車到集港到裝船再到目的港,他們都認(rèn)真進(jìn)行全程質(zhì)量自成立以來,憑借一流的產(chǎn)品質(zhì)量和專業(yè)的優(yōu)質(zhì)服務(wù)贏得了新老致力于“打造中國鋼鐵貿(mào)易誠信、品質(zhì)、服務(wù)秉承“拼搏、務(wù)實(shí)、和諧、創(chuàng)新”的經(jīng)營理念,以“為客戶創(chuàng)造價(jià)值、為伙伴創(chuàng)造效益、為員工創(chuàng)造前程、為社會創(chuàng)造財(cái)富。助推中國夢!”為使命,感恩做人,腳踏實(shí)地,抓住機(jī)遇,帶領(lǐng)大家攜手共創(chuàng)美好前程!
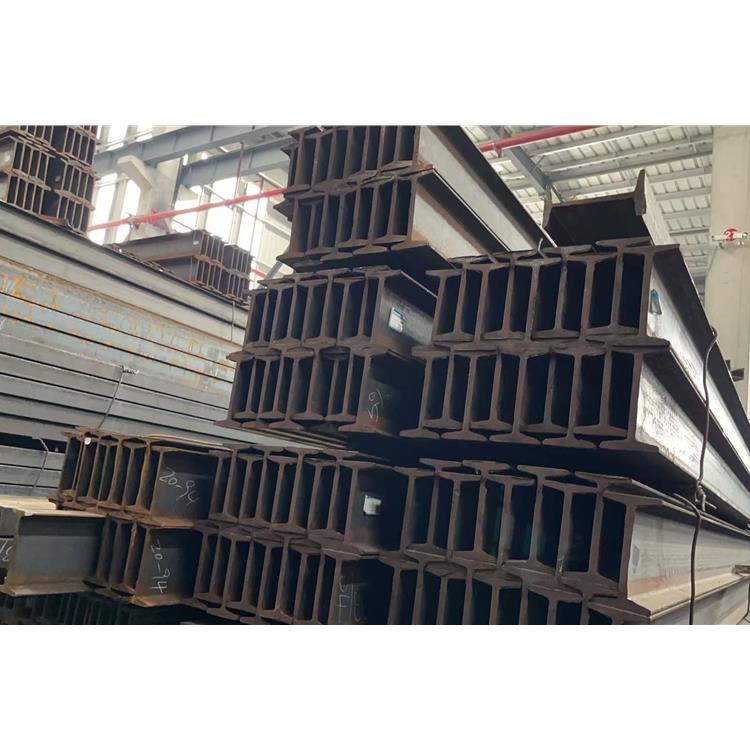
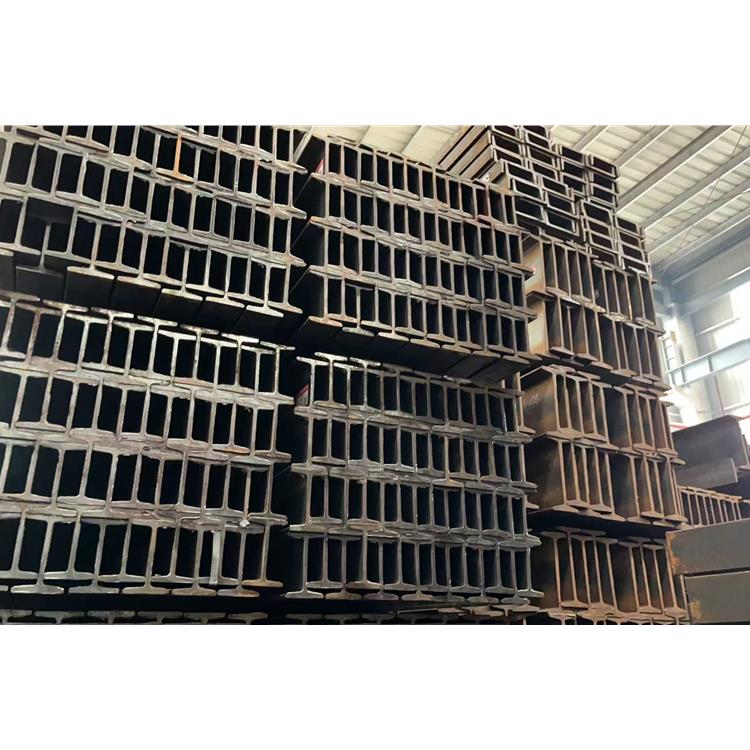
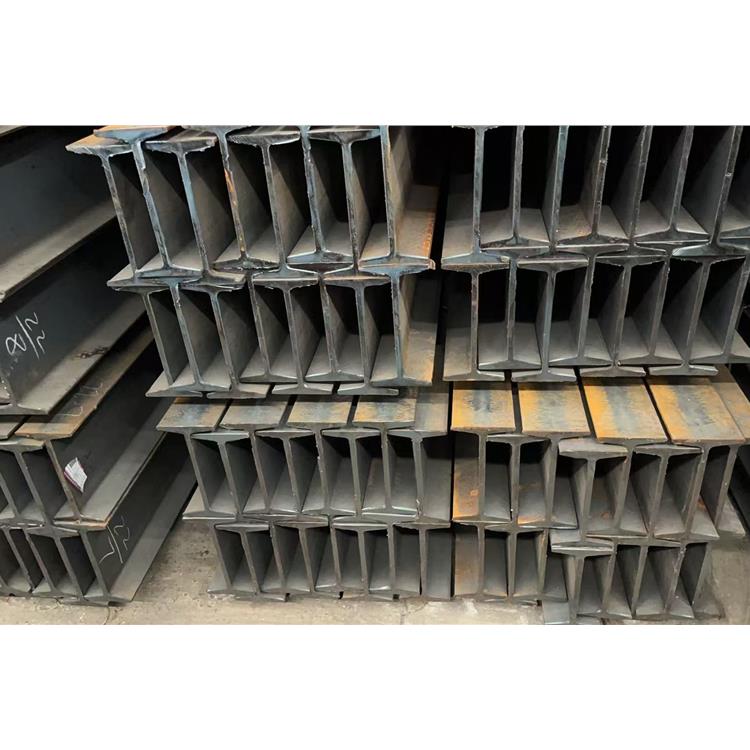
工字鋼特殊軋法:由于某種原因采用通常的軋制方法難以軋出要求的工字鋼時(shí),可采用特殊軋法,充分利用不均勻變形和孔型設(shè)計(jì)的技巧。例如,當(dāng)鋼坯斷面較窄而要求軋制較寬的工字鋼時(shí),可采用波浪式軋法;又如當(dāng)坯料較寬而要求軋制較工字鋼時(shí),可采用負(fù)寬展軋制等。
淺析304不銹鋼工字鋼加工折彎主要的注意事項(xiàng)
加工焊接:焊接之前應(yīng)除掉有害于焊接的銹、油、水份、油漆等,選定適合鋼種的焊條。點(diǎn)焊時(shí)間距比碳鋼點(diǎn)焊間距短,除掉焊渣時(shí)應(yīng)使用不銹鋼管刷。焊完以后,為了防止局部腐蝕或強(qiáng)度下降,應(yīng)對表面進(jìn)行研磨處理或清洗。
切斷以及沖壓:由于不銹鋼比一般材料強(qiáng)度高,所以沖壓以及剪切時(shí)需要更高的壓力,而刀與刀間隙準(zhǔn)確時(shí)才能不發(fā)生切變不良和加工硬化,采用等離子或激光切斷,當(dāng)不得不采用氣割或電弧切斷時(shí),對影響區(qū)進(jìn)行研磨以及必要進(jìn)行處理。
加工折彎:簿板可以折彎到180,但為了減少彎面的裂紋同半徑大小板厚的,厚板沿壓延方向時(shí)給板厚半徑,與壓延垂直方向彎曲時(shí)給板厚的半徑是有必要的,特別是在焊接時(shí),為了防止加工開裂應(yīng)對焊接區(qū)進(jìn)行表面研磨。
普通工字鋼,輕型工字鋼,由于截面尺寸均相對較高、較窄,故對截面兩個(gè)主軸的慣性矩相差較大,這就使其在應(yīng)用范圍上有著很大的局限。工字鋼的使用應(yīng)依據(jù)設(shè)計(jì)圖紙的要求進(jìn)行選用。
在結(jié)構(gòu)設(shè)計(jì)中選用工字鋼應(yīng)依據(jù)其力學(xué)性能,化學(xué)性能,可焊性能,結(jié)構(gòu)尺寸等選擇合理的工字鋼進(jìn)行使用。
工字鋼懸挑腳手架新規(guī)范、檢查與驗(yàn)收。懸挑式腳手架是工程中比較常用的腳手架,是建筑中使用的簡易設(shè)施,分為每層一挑,多層懸挑兩種。
工程工作中條件差、施工誤差大等因素,造成了懸挑式腳手架的做法不規(guī)范,工程質(zhì)量嚴(yán)重下降。比如:
1.懸挑梁受力后豎向存在微小位移,懸挑梁水平方向位移難以控制,兩根鋼筋單面水平焊縫現(xiàn)場施工質(zhì)量不好控制。
2.木楔塊受力后會變形,加焊的橫桿和門型鋼架,強(qiáng)度差。
我們公司‘’售前的承諾,不如售后的服務(wù),急客戶所急,想客戶所想”我們并配有一支,有著技術(shù)的售后服務(wù)團(tuán)隊(duì),將為您奉上及時(shí)周到的情服務(wù),解決您的售后服務(wù)之難題。
產(chǎn)品推薦
您是第14750512位訪客
版權(quán)所有 ©2026-11-03 渝ICP備2024030787號-2
重慶仁邦鋼材有限公司 保留所有權(quán)利.
手機(jī)網(wǎng)站
微信號碼
地址:重慶市 大渡口區(qū) 伏牛大道1909號A104
聯(lián)系人:李鑫鵬先生(經(jīng)理)
微信帳號:A-13627669076